


Povzetek
Avtomatizirane industrijske proizvodne linije se zanašajo na dosleden stisnjen zrak brez onesnaževalcev, da vzdržujejo zanesljivo delovanje jeklenk, elektromagnetnih ventilov in pnevmatskih aktuatorjev v neprekinjenih izmenah.Enota AC FRL tipa SMCzdružuje tri glavne funkcije priprave zraka znotraj enega modularnega sklopa za odpravo vlage, stabilizacijo delovnega tlaka in zagotavljanje nadzorovanega mazanja z oljno meglo za pnevmatsko strojno opremo na koncu toka. Ta celovit članek razčlenjuje notranjo konstrukcijsko zasnovo, stopenjske specifikacije zmogljivosti, različne scenarije industrijske uvedbe, standardizirane delovne tokove namestitve, okvire rutinskega vzdrževanja, primerjalna merila uspešnosti glede na alternativne sklope za obdelavo zraka in rešene tehnične poizvedbe za odpravljanje težav za inženirje za načrtovanje pnevmatskih sistemov in vzdrževalne tehnike na kraju samem. Vsak razdelek zagotavlja uporabna tehnična navodila za optimizacijo konsistence stisnjenega zraka in podaljšanje življenjske dobe vseh povezanih komponent pnevmatske izvedbe brez zanašanja na razdrobljeno ločeno strojno opremo filtra, regulatorja in mazalnika.
Kazalo — kliknite vsak vnos, da skočite na razdelek z ujemajočo se vsebino
- Osnovna strukturna sestava in integrirani funkcionalni mehanizem
- Ključne vgrajene oblikovne značilnosti za stabilno klimatsko napravo s stisnjenim zrakom
- Celoten spekter industrijskih aplikacijskih področij v avtomatizirani proizvodnji
- Popolna standardna matrika tehničnih parametrov za velikosti serije AC
- Standardna namestitev in potek dela za umerjanje tlaka po korakih
- Primerjalna analiza učinkovitosti proti razdeljenim komponentam za pripravo zraka
- Strukturiran urnik rednega vzdrževanja in pravila za zamenjavo komponent
- Razrešena pogosto zastavljena tehnična vprašanja za inženirje pnevmatik
Osnovna strukturna sestava in integrirani funkcionalni mehanizem
Stisnjen zrak, pridobljen neposredno iz zračnih kompresorjev, vsebuje številne škodljive nečistoče, ki med dolgotrajnim delovanjem poslabšajo delovanje pnevmatske strojne opreme. Ti onesnaževalci vključujejo suspendirane trdne delce prahu, kondenzirano vodno paro iz ciklov kompresije zraka, ostanke oljne meglice maziva kompresorja in korozijske drobce mikro delcev, ki nastanejo znotraj cevovodnih omrežij. Nepredelan surov stisnjen zrak sproži pospešeno obrabo tesnil, nedosledno gibanje aktuatorja, notranje zagozdenje ventilov in pogoste nepričakovane zaustavitve linije v avtomatizirani opremi za sestavljanje, pakiranje in ravnanje z materialom.
Modularni sklopi za obdelavo virov zraka rešujejo ta operativna tveganja z združevanjem neodvisnih stopenj obdelave v eno samo kompaktno montažno enoto. Enoten format sestavljanja odpravlja odvečne cevne spoje, zmanjšuje splošne točke puščanja sistema in poenostavlja centraliziran dostop za vzdrževanje za vse module klimatskih naprav. Standardna postavitev trojne kombinacije združuje tri diskretne funkcionalne bloke v en medsebojno zaklenjen okvir iz aluminijeve zlitine, pri čemer vsak del opravlja nenadomestljivo nalogo kondicioniranja, preden zrak doseže pnevmatske aktuatorje in krmilne ventile.
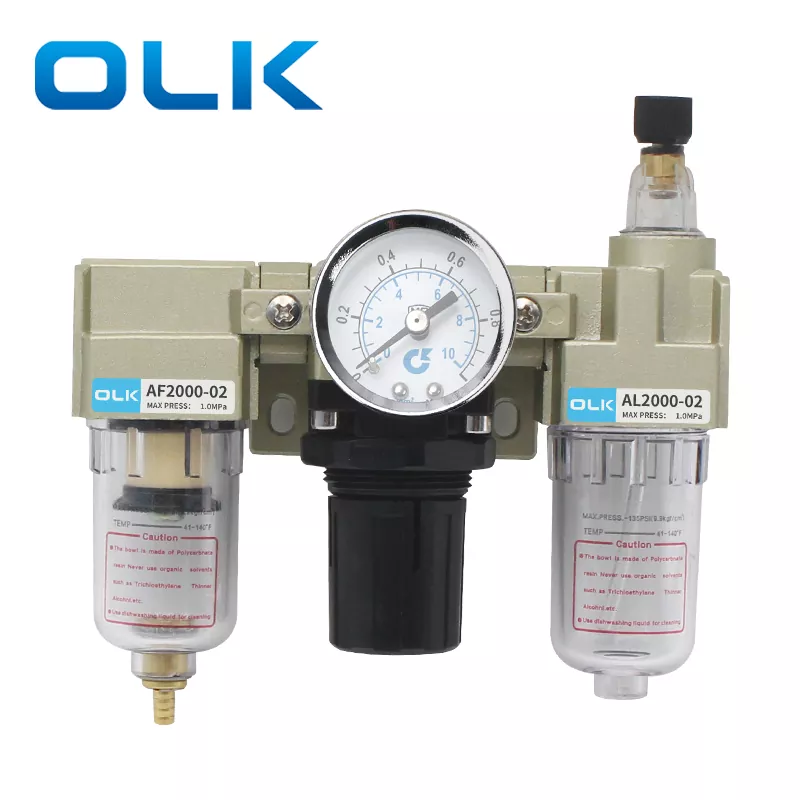
Modul zračnega filtra AF
Ta primarni zgornji segment prestreza trdne delce in kapljice kondenzirane vode v prihajajočem toku stisnjenega zraka. Notranje vgrajeni bakreni filtrirni vložki dosegajo 5-mikronsko enakomerno natančnost filtriranja, lovijo drobne kovinske ostružke, prah iz delavnice in nakopičeno vlago, preden ti onesnaževalci potujejo navzdol do občutljivih regulacijskih in mazalnih podsestavov. Prozorne posode za shranjevanje iz polikarbonata omogočajo vizualno spremljanje kopičenja tekočine v realnem času brez razstavljanja.
Modul regulatorja tlaka AR
Ta modul, nameščen na sredini trojnega sklopa, zagotavlja stalen izhodni zračni tlak kljub nihanju vhodnega dovodnega tlaka iz kompresorjev. Notranja izravnalna struktura vzmetne membrane samodejno izravna sunake in padce tlaka, ki izvirajo iz sočasnih ciklov aktiviranja aktuatorja. Nastavljiv zaklepni gumb zavaruje umerjene vrednosti tlaka, da se upre drsanju, ki ga povzročajo mehanske vibracije med neprekinjenimi proizvodnimi izmenami.
Modul mazalke z oljno meglo AL
Nizvodni mazalni segment razprši določeno pnevmatsko turbinsko olje v ultrafino meglico, ki se nahaja v kondicioniranem toku stisnjenega zraka. Ta oljna para potuje po cevovodih, da prekrije notranje drsne površine valjev, tuljave ventilov in ležajne sklope, s čimer zmanjša koeficient trenja med kovino in ublaži poškodbe zaradi suhe abrazije med milijoni ciklov izmeničnega gibanja. Nastavljiv nadzor stopnje kapljanja omogoča tehnikom, da prilagodijo količino mazanja zahtevam po zraku posamezne opreme.
- Zaporedna pot pretoka zraka strogo sledi zaporedju filter → regulator → mazalo, da se prepreči kontaminacija filtrskega medija z oljem in notranjih komponent za izravnavo tlaka
- Prepletena modularna povezovalna zasnova odpravlja zahtevo po nastavkih prehodnih cevi po meri med posameznimi funkcionalnimi segmenti
- Univerzalni kovinski montažni nosilci v obliki črke L podpirajo navpično namestitev panelov na okvirje strojev, krmilne omare in postaje centralnega zračnega razdelilnika
- Modularna razširljivost omogoča naknadno vgradnjo dodatnih merilnikov tlaka, nastavkov za odtok diferenčnega tlaka in zaščitnih pokrovov posod po namestitvi
Vsak notranji pretočni kanal je podvržen natančni CNC obdelavi, da se odstranijo grobe ulivne površine, ki zajamejo kopičenje delcev in ustvarijo lokalizirana območja padca tlaka. Gladka notranja geometrija izvrtine ohranja dosleden pretok zraka v celotnem razponu nazivne zmogljivosti pretoka, s čimer se izognete ozkim grlom pri hkratnih konicah delovanja več aktuatorjev. Inženirji, ki načrtujejo centralizirane sisteme za distribucijo zraka, dajejo prednost integriranim trojnim sklopom pred ločenimi samostojnimi filtri, regulatorji in strojno opremo za mazanje, posebej za to karakteristiko uravnoteženega pretoka in prednost kompaktnega odtisa znotraj omejenih prostorov ohišij stroja.
Ključne vgrajene oblikovne značilnosti za stabilno klimatsko napravo s stisnjenim zrakom
Industrijska pnevmatska okolja izpostavljajo strojno opremo za pripravo zraka nenehnim mehanskim tresljajem, ciklom spremenljive temperature okolja, nihajočemu vstopnemu zračnemu tlaku in dnevnim ciklom kopičenja kondenzata. Generične poceni enote za obdelavo zraka nimajo strukturne ojačitve in natančnih mehanizmov za prilagajanje, ki so potrebni za vzdrževanje dosledne učinkovitosti kondicioniranja v večletnem neprekinjenem delovanju. Integrirani trojni sklop vključuje številne lastniške optimizacije zasnove, namenjene odpravljanju običajnih načinov okvar, opaženih pri običajni strojni opremi za obdelavo ločenega zraka.
Stabilnost nastavitve tlaka predstavlja eno najučinkovitejših vgrajenih funkcionalnih nadgradenj. Mehanizem gumba za nastavitev s samozaklepanjem odpravlja nevarnost kalibriranega premika tlaka po ponavljajočih se ciklih vibracij stroja. Ko tehniki zavrtijo gumb, da dosežejo ciljni delovni tlak, navzdol osno stiskanje gumba vključi notranje zaklepne strukture zob, ki varno pritrdijo položaj diafragme regulatorja. Nenamerni udarci ali trajne vibracije v delavnici ne morejo spremeniti prednastavljenih vrednosti izhodnega tlaka, kar odpravlja pogoste naloge ponovnega umerjanja za vzdrževalno osebje med dnevnimi proizvodnimi izmenami.
- Arhitektura drenaže z več možnostmi, ki podpira ročno drenažo, avtomatsko drenažo diferenčnega tlaka in konfiguracije polno plavajoče samodejne drenažne posode za ujemanje različnih ravni vlažnosti v delavnici
- Visoko natančni analogni merilniki tlaka z metričnimi oznakami z dvojno enoto zagotavljajo jasne odčitke tlaka z nizko paralakso med rutinskimi pregledi cevi
- Prozorne polikarbonatne sklede, odporne na udarce; večje velikosti okvirja od 3000 do 5000 vključujejo zunanji zaščitni ščit za preprečevanje pokanja posode med naključnimi trki opreme
- Telo ventilov iz tlačno ulite aluminijeve zlitine, odporno proti koroziji, z enotno antioksidacijsko površinsko obdelavo za podaljšano življenjsko dobo v proizvodnih obratih z visoko vlažnostjo
- Graduirana oznaka nivoja olja, natisnjena neposredno na posodi mazalke, da se prepreči prekomerno polnjenje ali nezadostna oskrba z oljem, ki ogroža učinkovitost mazanja aktuatorja
Vsestranskost drenažnega sistema obravnava spremenljive stopnje nastajanja kondenzata v različnih industrijskih obratih. Suha notranja delavniška okolja z nizko vsebnostjo atmosferske vlage delujejo učinkovito z osnovnimi ročnimi odtočnimi posodami, ki zahtevajo redno odvajanje po urniku med dnevnimi intervali zaustavitve opreme. Objekti z visoko vlažnostjo okolja ali vodno hlajenimi zračnimi kompresorji imajo koristi od različic odvoda diferenčnega tlaka, ki samodejno odvajajo nabrani kondenzat, kadar koli razlike v notranjem tlaku dosežejo prednastavljene pragove brez ročnega posredovanja operaterja. Popolnoma samodejne konfiguracije plavajočega odtoka služijo neprekinjenim 24-urnim proizvodnim linijam brez posadke, kjer je dostop do načrtovanega vzdrževanja omejen, odvajajo nakopičeno tekočino takoj, ko ravni kondenzata dosežejo kritične višine v skledah za shranjevanje filtrov.
Površinska obdelava in izbira materiala dodatno krepita dolgoročno zanesljivost delovanja. Vse zunanje kovinske površine so prevlečene z enakomerno elektrostatično protikorozijsko prevleko, da se uprejo izpostavljenosti oksidaciji zaradi kemičnih hlapov v zraku, ki so pogosti v obratih za predelavo hrane, barvanje tekstila in proizvodnjo kovin. Notranja tesnilna tesnila uporabljajo elastomerne spojine, odporne na olje, združljive z oljem za mazanje turbin ISO VG32, ki so odporne na nabrekanje, strjevanje in mikro puščanje po tisočih ciklih ogrevanja in hlajenja pri sobni temperaturi.Enota AC FRL tipa SMCzdružuje vse te izboljšave materiala in mehanske zasnove, da zagotovi enakomerno delovanje klimatske naprave, ki ni na voljo pri začetnih nemodularnih alternativah za pripravo zraka.
Celoten spekter industrijskih aplikacijskih področij v avtomatizirani proizvodnji
Vsak proizvodni potek dela, ki uporablja stisnjen zrak kot primarni medij za prenos moči, zahteva standardizirano klimatsko napravo za zaščito natančne pnevmatske strojne opreme. Brez enakomerne filtracije, stabilizacije tlaka in nadzorovanega mazanja se avtomatizirana oprema sooča z nekonsistentnim izhodnim gibanjem, povečano stopnjo obrabe komponent in nenačrtovanimi izpadi, kar moti neprekinjeno načrtovanje proizvodnje. Modularni trojni sklop se neopazno prilagaja različnim industrijskim vertikalam z edinstvenimi zahtevami glede kakovosti stisnjenega zraka in regulacije tlaka.
Montažne linije za avtomobilske komponente
Robotske vpenjalne naprave, pnevmatski izvijači, pozicionirni cilindri in manipulatorji za prenos materiala zahtevajo natančno reguliran zračni tlak za vzdrževanje doslednega navora sestavljanja in natančnega pozicioniranja delov. Avtomobilske delavnice z velikim obsegom ustvarjajo znatno onesnaženje s kovinskimi delci iz rezalnih in obdelovalnih postaj; 5 μm bakreni filtrirni medij prestreže drobne kovinske ostružke, preden poškodujejo natančne tuljave ventilov in tesnilne komponente cilindra. Samozaporna nastavitev tlaka odpravlja nihanje navora v tisočih dnevnih ciklih sestavljanja.
Oprema za pakiranje hrane in pijače
Stroji za polnjenje steklenic, aktuatorji za zapiranje kartonov in postaje za etiketiranje delujejo v okoljih z nadzorovano temperaturo in povišano stopnjo vlage v okolju. Prozorne filtrirne posode poenostavijo spremljanje kondenzata in tako preprečijo kontaminacijo vodnih kapljic dovodnih cevi za živila. Hitrosti pretoka oljne meglice mazalnika je mogoče umeriti na minimalne izhodne ravni, da se izognete tveganju stika oljnih hlapov s pakiranim potrošnim materialom, kar ustreza industrijskim higienskim operativnim standardom.
Avtomatizacija natančnega sestavljanja elektronike
Roboti za pobiranje in nameščanje mikrokomponent, priprave za rezanje tiskanih vezij in pozicionirni cilindri z majhno izvrtino se zanašajo na izjemno stabilen izhodni tlak za odpravo mikro tresenja med občutljivo manipulacijo komponent. Kanali notranjega pretoka zraka z nizko turbulenco preprečujejo valovanje tlaka, ki ustvarja nedosledno gibanje aktuatorja, kar zmanjšuje odpadke zaradi neporavnanosti komponent med proizvodnimi cikli visoke hitrosti površinske montaže.
Dodatni večji sektorji uvajanja vključujejo stroje za proizvodnjo tekstila, pomožno opremo za brizganje plastike, farmacevtske pakirne linije, logistične robotske sisteme za paletiranje, pnevmatske prebijalne stroje za izdelavo kovin in avtomatizirane obdelovalne postaje za okna/vrata. Vsaka navpična prilagodi specifikacije osrednje enote glede na potrebe po najvišjem zračnem pretoku, nastavljeno točko delovnega tlaka, koncentracijo vlage v okolju in sprejemljive mejne vrednosti kontaminacije z delci za standarde nadzora kakovosti končnega izdelka.
Centralizirane instalacije glavnega zračnega razdelilnika običajno uporabljajo velike sklope velikosti okvirja 4000 ali 5000 neposredno dolvodno od izhodov primarnega zračnega kompresorja za izvajanje primarne klimatske naprave za celotno tovarniško distribucijsko omrežje stisnjenega zraka. Manjše različice velikosti okvirja 1000 in 2000 se namestijo neposredno na posamezne samostojne krmilne omare stroja, da zagotovijo sekundarno lokalizirano obrezovanje tlaka in filtracijo za opremo z edinstvenimi zahtevami glede natančnega delovanja, ločeno od glavnih parametrov tlaka dovoda zraka v tovarni.
Inženirske ekipe objektov standardizirajo enotne modularne trojne sklope za poenostavitev upravljanja zalog rezervnih delov. Posamezni nadomestni filtrirni vložki, sklopi diafragme regulatorja in vložki šob za mazanje se prilegajo ujemajočim se različicam velikosti okvirja, kar odpravlja zahtevo po skladiščenju različnih kompletov rezervnih komponent za strojno opremo ločenih filtrov, regulatorjev in mazalk, ki jih dobavlja več ločenih proizvajalcev. Ta standardizirana združljivost komponent poenostavi organizacijo skladiščnih rezervnih delov in skrajša časovne zamude med nujnimi vzdrževalnimi popravili na kraju samem.
Popolna standardna matrika tehničnih parametrov za velikosti serije AC
Pet različnih klasifikacij velikosti okvirja pokriva celoten obseg industrijskih pretokov stisnjenega zraka in zahtev glede velikosti priključkov cevovodov, ki segajo od kompaktnih mikrosklopov z navojem M5 za majhno natančno robotiko do velikih različic 1-palčnih vrat za postaje za obdelavo glavnega zračnega razdelilnika v celotni tovarni. Vsaka velikost okvirja ima fiksne dimenzijske omejitve, največjo prepustnost, okna za tlačno delovanje in pravila združljivosti zamenljivih dodatkov, na katera se inženirske ekipe sklicujejo v fazah načrtovanja postavitve pnevmatskega sistema.
| Model okvirja serije AC | Specifikacija navojev standardnih vrat | Največji dovoljeni delovni tlak | Uravnavanje območja tlaka | Priložen zaščitni pokrov posode filtra |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05 – 0,7 MPa | št |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | št |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | ja |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | ja |
| AC5000 | PT 1 | 1,0 MPa | 0,05 – 0,85 MPa | ja |
Univerzalna merila fiksne mehanske zmogljivosti veljajo za vse različice velikosti okvirja, ne glede na razlike v velikosti vrat, in vzpostavljajo dosledne minimalne operativne standarde za celotno linijo izdelkov serije:
- Ocena preizkusa tlaka: 1,5 MPa za validacijo strukturne celovitosti med pregledom kakovosti proizvodnje
- Dovoljeno območje delovne temperature okolja in tekočine s stisnjenim zrakom: 5 °C do 60 °C brez poslabšanja delovanja komponent
- Standardna ocena natančnosti filtracije filtrskih medijev: enotna učinkovitost zajemanja delcev velikosti 5 μm v vseh filtrskih modulih AF
- Določena združljiva vrsta mazalne tekočine: industrijsko turbinsko olje ISO VG32 za dosledno razprševanje in delovanje proti obrabi
- Gradbeni material dna posode: prozoren polikarbonat, odporen na udarce, z natisnjenimi oznakami indikatorja nivoja tekočine
Prilagodljive kode pripon za naročanje omogočajo nastavitev specifikacij za pogoje delovanja, specifične za lokacijo. Modifikatorji sledilne kode določajo vrsto drenažnega mehanizma, usmeritev vgradnje integriranega manometra in izbirne dodatne dodatke, vključno z montažnimi nosilci, priključki za nadzor pretoka in zaščitnimi ohišji posode proti trčenju. Standardizirana struktura naročanja poenostavlja medregionalno nabavo komponent in zagotavlja dosledno ujemanje specifikacij nadomestnih enot za enako opremo proizvodne linije, nameščeno na več tovarniških lokacijah, ki jih upravlja isto proizvodno podjetje.
Dimenzijske tlorisne risbe, objavljene za vsako velikost okvirja, zagotavljajo natančne vodoravne in navpične meritve vgradnega odtisa za podporo načrtovanju prostora krmilne omare in strukturnemu načrtovanju okvirja stroja med fazami predprodukcijskega inženiringa. Podrobne aksialne in radialne dimenzijske tolerance odpravljajo navzkrižja prileganja namestitve pri naknadnem opremljanju obstoječih proizvodnih linij z nadgrajeno strojno opremo za pripravo zraka, s čimer se izognejo dragim prilagoditvam strojne obdelave na kraju samem za prilagajanje neusklajene geometrije namestitve med podedovanimi komponentami za razdeljeno obdelavo zraka in novimi integriranimi trojnimi sklopi.
Standardna namestitev in potek dela za umerjanje tlaka po korakih
Nepravilna montaža, obratna usmerjenost zračnega toka in neustrezno umerjene nastavitve tlaka so med glavnimi tremi glavnimi vzroki za prezgodnjo okvaro enote za pripravo zraka in poškodbe spodnje pnevmatske strojne opreme. Upoštevanje standardiziranega kontrolnega seznama zaporedne namestitve odpravlja človeške napake, ki se jim je mogoče izogniti med postopki začetne montaže in zagona, ter ohranja polno funkcionalno življenjsko dobo integriranega trojnega sklopa in vse povezane opreme za pnevmatsko izvedbo.
Vsi postopki namestitve se morajo začeti s popolno razbremenitvijo tovarniškega glavnega voda za dovod stisnjenega zraka, da se odpravi nevarnost nenadnega izpusta visokotlačnega zraka med nameščanjem komponent in povezovalnimi deli. Tehniki morajo potrditi zaustavitev kompresorskega sistema in odzračevanje preostalega tlaka v cevovodu pred sestavljanjem enote za ravnanje, pritrditvijo navoja cevi in postopki namestitve merilnika.
- 1. Tesnilni trak iz PTFE enakomerno ovijte okoli zunanjih cevnih navojev, preden privijete dovodne/izstopne konektorje v odprtine telesa ventila enote, da preprečite puščanje zraka na navojnih spojih; izogibajte se premočnemu zategovanju navojnih povezav iz polikarbonatne posode, da preprečite pokanje materiala stresne zlome
- 2. Preverite puščice za označevanje smeri toka, natisnjene na zgornji površini vgrajenega aluminijastega okvirja; stisnjen zrak mora vstopiti v levo odprtino filtra AF in zapustiti desno odprtino mazalnika AL, obrnjena namestitev moti zaporedno filtracijo in onesnaži notranje komponente regulatorja z ostanki oljne meglice
- 3. Kovinski montažni nosilec v obliki črke L pritrdite na navpični ravni okvir stroja ali površine plošče ohišja z močnimi pritrdilnimi elementi, s čimer zagotovite, da ni bočne mehanske zračnosti, ki prenaša vibracije v telo enote med cikli delovanja opreme
- 4. Umerjeni manometer pritrdite na namensko odprtino za merilnik na osrednjem modulu regulatorja, pri tem pa nastavke za manometer privijte samo z navorom roke, da preprečite poškodbe notranjih diafragm za zaznavanje tlaka manometra.
- 5. Ponovno vzpostavite dovod stisnjenega zraka majhne količine v sklop enote, dvignite nastavitveni gumb osrednjega regulatorja navzgor, da aktivirate funkcijo nastavitve tlaka; zavrtite v smeri urinega kazalca, da povečate izhodni tlak, in v nasprotni smeri urinega kazalca, da zmanjšate dovodni tlak, dokler se ciljna nastavljena točka ne zabeleži na številčnici analognega merilnika
- 6. Ko se želena vrednost delovnega tlaka stabilizira, pritisnite nastavitveni gumb do konca navzdol, da vključite notranji samozaklepni zobni mehanizem in trajno zavarujete umerjene nastavitve tlaka pred odnašanjem zaradi vibracij
- 7. Odvijte zapiralo zgornje odprtine za polnjenje olja mazalnika s standardnim orodjem s šestrobim ključem, nalijte označeno turbinsko olje ISO VG32 v notranji rezervoar, ne da bi presegli natisnjeno črto indikatorja najvišjega nivoja tekočine na prozornih stenah posode, ponovno zategnite zapiralo oljne odprtine, da zaprete puščanje zraka
- 8. Vijak za nadzor hitrosti kapljanja oljne meglice za fino nastavitev: vrtenje v smeri urinega kazalca poveča prostornino razpršitve olja za večpogonske postaje z visoko porabo zraka, vrtenje v nasprotni smeri urinega kazalca zmanjša izpust meglice za natančno robotsko opremo z nizkim pretokom, občutljivo na prekomerno kontaminacijo z oljnimi hlapi
Validacija zagona po namestitvi zahteva neprekinjeno 30-minutno delovanje s polnim dovodom zraka v pogojih največje obremenitve opreme, da se potrdi stabilna zmogljivost zadrževanja tlaka in dosleden izhod atomizacije oljne meglice. Tehniki vizualno pregledajo vse navojne spoje, skledaste povezave in modularne prepletene šive za znake mikro uhajanja zraka z raztopino za testiranje milnih mehurčkov, ki se nanese na vse spojne površine. Vsako zaznavno pronicanje zraka zahteva razstavljanje, ponovno uporabo tesnilnega traku iz PTFE in ponovno zategovanje z nadzorovanim navorom, da se odpravi puščanje spoja, preden se nadaljuje polno delovanje proizvodne linije.
Za namestitve glavnega razdelilnika v celotnem objektu s sklopi AC4000 in AC5000 z velikim okvirjem se priporočajo dodatne gumijaste pritrdilne blazinice za izolacijo vibracij pod pritrdilnimi površinami kovinskih L-nosilcev za blaženje prenosa vibracij kompresorja velike količine v telo enote za pripravo zraka. Izolacija vibracij zmanjša dolgotrajno utrujenost membran notranjega regulatorja in navojnih spojev posode filtra, kar podaljša skupni servisni interval med popolnimi remonti enote.
Primerjalna analiza učinkovitosti proti razdeljenim komponentam za pripravo zraka
Številni inženirji za načrtovanje pnevmatskih sistemov med začetnim načrtovanjem postavitve projekta pretehtajo dve različni arhitekturi strojne opreme klimatskih naprav: popolnoma integrirane trojne modularne sklope ali tri samostojne ločene enote filtra, regulatorja in mazalnika, povezane prek vmesnih cevnih priključkov. Vsaka konfiguracija prinaša edinstvene operativne kompromise, povezane s kompleksnostjo namestitve, prostorskim odtisom, tveganjem uhajanja, dostopnostjo vzdrževanja in dolgoročno dosledno zmogljivostjo kondicioniranja.
| Razsežnost ocenjevanja uspešnosti | Integriran trojni modularni sklop | Ločen diskretni filter/regulator/strojna oprema za mazanje |
|---|---|---|
| Skupne točke tveganja puščanja cevovoda | Minimalne notranje zaporne povezave; samo dva zunanja vstopna/izstopna navojna spoja, ki sta izpostavljena potencialu puščanja | Več vmesnih prehodnih cevnih priključkov med tremi ločenimi enotami, kar drastično poveča skupno verjetnost uhajanja zraka |
| Zahteva glede odtisa namestitve | Kompaktna poenotena zasnova okvirja zmanjša zasedenost prostora navpičnih in vodoravnih plošč v povprečju za 40 % | Tri neodvisna telesa enote zahtevajo razširjeno montažno površino z ločevalnimi režami za dostop za vzdrževanje posamezne posode |
| Sklop za padec tlaka | Gladki neprekinjeni kanali notranjega pretoka omejujejo inkrementalno izgubo tlaka v celotnem spektru nazivnega pretoka | Večsmerni priključki za kolena cevi ustvarjajo kumulativni pretočni upor in povečan padec tlaka v sistemu med največjim pretokom zraka |
| Dostopnost centraliziranega vzdrževanja | Vse tri uporabne posode so poravnane na eni navpični ravnini za hkraten vizualni pregled in zamenjavo komponent | Razpršeno pozicioniranje enote zahteva ločen fizični dostop do treh različnih mest namestitve za rutinske preglede |
| Nevarnost premikanja tlaka zaradi vibracij | En sam togi aluminijast okvir odpravlja relativno premikanje komponent med regulatorjem in filtrirnimi moduli | Neodvisna montaža enote omogoča manjši položajni premik pod trajnimi vibracijami v delavnici, postopno spreminjanje kalibriranih nastavljenih vrednosti tlaka |
| Standardizacija inventarja rezervnih delov | Enotne nadomestne komponente vložka, diafragme in šobe, združljive z ustreznimi različicami velikosti okvirja iz posamezne serije izdelkov | Ločena strojna oprema iz ločenih proizvodnih linij zahteva skladiščenje več edinstvenih številk rezervnih komponent z omejeno navzkrižno združljivostjo |
Ločeno diskretno strojno opremo za klimatizacijo občasno najdemo omejeno uporabo znotraj specializiranih industrijskih cevovodnih sistemov z ultra visokim pretokom, kjer postane razmik po meri med stopnjami filtracije, regulacije tlaka in mazanja obvezen zaradi edinstvenih procesnih omejitev. Za več kot devetdeset odstotkov standardnega avtomatiziranega sestavljanja, pakiranja, ravnanja z materialom in natančnih robotskih pnevmatskih naprav integrirani modularni trojni sklopi zagotavljajo vrhunsko uravnoteženo zmogljivost po vseh izmerjenih kriterijih vrednotenja, navedenih v zgornji primerjalni matriki.
Dolgoročni operativni podatki, zbrani med večletnimi uvedbami proizvodnih linij, potrjujejo, da integrirane modularne trojne enote zmanjšajo skupno število ur rutinskega vzdrževanja za približno trideset odstotkov letno v primerjavi z enakovrednimi nastavitvami razdeljenih komponent. Konsolidiran pregled in dostop do zamenjave komponent odpravlja ponavljajoča se potovanja tehnikov med razpršenimi diskretnimi lokacijami za namestitev strojne opreme, kar poenostavlja vsakodnevne kroge preverjanja varnosti in učinkovitosti opreme pred premiki, ki jih izvajajo ekipe za vzdrževanje objektov.
Enota AC FRL tipa SMCpovečuje te inherentne prednosti modularnega sklopa z izpopolnjeno obdelavo notranjih pretočnih kanalov, okrepljeno prepleteno konstrukcijo okvirja in standardizirano arhitekturo zamenljivih rezervnih komponent, ki ni na voljo pri generičnih neserijskih modularnih sklopih za obdelavo zraka, ki jih dobavljajo konkurenčni proizvajalci komponent.
Strukturiran urnik rednega vzdrževanja in pravila za zamenjavo komponent
Dosledno načrtovano preventivno vzdrževanje neposredno podaljšuje funkcionalno življenjsko dobo sklopov za pripravo zraka in preprečuje nenačrtovane okvare pnevmatske strojne opreme na koncu toka, ki jih sprožijo degradirani filtrirni mediji, izčrpani rezervoarji za mazivo ali obrabljene tesnilne komponente notranjega regulatorja. Vzpostavitev fiksnih inšpekcijskih in servisnih intervalov, ki so usklajeni z delovnimi urami opreme, ustvarja predvidljive poteke vzdrževanja za tehnično osebje objekta, s čimer se odpravijo scenariji reaktivnega nujnega popravila, ki jih povzroči zanemarjena degradacija strojne opreme klimatskih naprav.
Dnevne naloge vizualnega pregleda pred izmeno
Preglejte posodo s prozornim filtrom glede količine nabranega kondenzata; izvedite postopek ročnega izpusta, če tekočina doseže polovico skupne prostornine posode. Preverite nivo olja v rezervoarju za mazanje in dolijte turbinsko olje ISO VG32, preden nivo pade pod minimalno natisnjeno indikatorsko oznako. Preverite, ali se odčitek merilnika tlaka ujema s kalibrirano ciljno delovno nastavljeno točko, in potrdite, da je zaklepni gumb popolnoma pritisnjen, da preprečite nihanje tlaka zaradi vibracij.
Mesečni cikel polnega delovanja
Popolnoma sprostite sklop enote pod tlakom, odstranite posodo filtra in izvlecite bakreni filtrirni vložek za povratno izpiranje s stisnjenim zrakom, da očistite kopičenje ujetih delcev. Preverite, ali so vsa tesnila z navojem posode otrdela, razpokana ali manjša znamenja pronicanja olja/vode; zamenjajte poškodovana elastomerna tesnila, da odpravite tveganje puščanja spoja. Prilagodite stopnjo kapljanja oljne meglice iz mazalke, da ustreza posodobljenim zahtevam porabe zraka za konično opremo po mesečnih pregledih proizvodnje.
Četrtletni postopki globokega remonta
Popolnoma razstavite modul regulatorja, da pregledate notranjo izravnalno membrano glede raztezanja, mikroraztrganin ali površinskih delcev zaradi odrgnin. Očistite sklop razpršilne šobe maziva, da odstranite ostanke strjenega olja, ki omejuje dosleden pretok megle. Potrdite vse spojne šive modularne zapore glede uhajanja zraka z raztopino za testiranje milnih mehurčkov, ponovnim privijanjem ohlapnih pritrdilnih elementov in zamenjavo obrabljenih zaklepnih tesnil O-tesnila, kot je potrebno.
- Takojšnja obvezna zamenjava filtrirnega vložka: filtrirni medij močno razbarva zaradi obstojne kontaminacije z delci ali povratno izpiranje ne obnovi doslednega pretoka zraka
- Popolna zamenjava sklopa diafragme regulatorja: vidni skoki nihanja tlaka med stabilnimi cikli obremenitve opreme kažejo na notranjo utrujenost membrane in raztezanje materiala
- Zamenjava komponent šob mazalke: nedosleden izpust atomizacije oljne meglice se nadaljuje po temeljitem čiščenju s topilom notranjih pretočnih kanalov šob
- Popolna zamenjava sklopa posode: polikarbonatno ohišje razvije površinske mikrorazpoke ali trajno motnost, ki ovira vizualni pregled čiste ravni tekočine
Vsa dela pri razstavljanju in zamenjavi sestavnih delov morajo strogo upoštevati varnostne protokole za znižanje tlaka, da se prepreči nenaden visokotlačni izpust zraka med odstranjevanjem posode in servisiranjem notranjega modula. Vzdrževalci morajo nositi standardno opremo za zaščito oči med vsemi postopki čiščenja vložka filtra, polnjenja olja in razstavljanja notranjega regulatorja, da preprečijo stik s kontaminiranim kondenzatom ali ostanki mazalne tekočine.
Objekti, ki delujejo v močno prašnih industrijskih okoljih za proizvodnjo kovin ali predelavo mineralov, bi morali pospešiti vse načrtovane intervale vzdrževanja za petdeset odstotkov, saj povišane koncentracije delcev v zraku pospešijo zamašitev filtrirnih medijev in abrazivno obrabo notranjih komponent, ki je daleč nad standardno izhodiščno raven kontaminacije v delavnici.
Razrešena pogosto zastavljena tehnična vprašanja za inženirje pnevmatik
1. Kaj predstavlja predpona za poimenovanje izdelka AC v sistemu klasifikacije serij s trojnimi sklopi?
Oznaka AC združuje okrajšave za tri integrirane funkcionalne podsestave, ki tvorijo celotno trojno enoto klimatske naprave: AF označuje zračni filter, AR predstavlja zračni regulator in AL označuje zračno mazalo. Enotna oznaka AC označuje tovarniško vnaprej sestavljeno medsebojno zaklenjeno kombinacijo vseh treh osnovnih modulov za pripravo zraka v en sam montažni okvir, kar razlikuje to linijo izdelkov od samostojne strojne opreme ločenih komponent AF, AR ali AL brez integriranih modularnih povezovalnih okvirjev.
2. Kakšno standardizirano zaporedje priključkov cevovoda za dovod stisnjenega zraka je treba izvesti za ta trojni sklop?
Univerzalna industrijska priporočena priključna pretočna pot sledi glavnemu napajalnemu vodu kompresorja → vhodna vrata trojnega sklopa izmeničnega toka → razdelilniki elektromagnetnega ventila navzdol, pogoni valjev in postaje pnevmatskega orodja. Zrak mora potovati zaporedno skozi stopnje filtra, regulatorja in mazalke v določenem vrstnem redu; obračanje vstopnih in izstopnih odprtin uvaja nepopravljivo kontaminacijo notranjih izravnalnih membran regulatorja z nefiltriranimi delci in ostanki megle mazalnega olja, ujetimi v komorah filtrskega medija.
3. Kakšne operativne razlike ločujejo konfiguracije ročne, diferenčnega tlaka in popolnoma samodejne konfiguracije odtočne posode?
Ročne odtočne posode se zanašajo na načrtovano fizično aktiviranje operaterja za odvajanje nabranega kondenzata, kar je primerno za notranje prostore z nizko vlažnostjo s predvidljivimi okni za zaustavitev dnevnega vzdrževanja. Različice odvoda diferenčnega tlaka samodejno odstranijo nakopičeno tekočino, kadar koli razlike v tlaku med vstopno in izstopno stranjo filtra presežejo prednastavljene pragove in delujejo le, ko neprekinjen zračni tok teče skozi sklop. Samodejni drenažni sistemi s polnim plavajočim tipom aktivirajo odvajanje kondenzata izključno na podlagi višine tekočine v posodah za shranjevanje filtra in zanesljivo delujejo med podaljšanimi 24-urnimi proizvodnimi izmenami brez posadke ne glede na spremenljiva nihanja pretoka zraka.
4. Ali je mogoče v integriranem mazalnem modulu varno uporabljati alternativne mazalne tekočine, ki niso ISO VG32?
Neodobreni razredi viskoznosti olja ali neindustrijske formulacije maziv motijo dosledno razprševanje mikro meglice znotraj sklopa šob mazalke AL, kar vodi do neenakomerne prevleke notranjih drsnih površin aktuatorja ali ostankov gostega olja, ki zamaši ozke pretočne prehode v spodnjih komponentah tuljave ventila. Samo olje za pnevmatsko mazanje turbinskega razreda ISO VG32 ohranja kalibrirano zmogljivost razprševanja, ki se ujema z dimenzijsko geometrijo notranje šobe, ki je vgrajena v module serijskega mazalnika, kar odpravlja tveganje prezgodnjega zagozditve ventilov ali nedoslednega izhodnega gibanja cilindra.
5. Kako lahko inženirji določijo pravilno velikost okvirja serije AC za načrtovanje novih projektov postavitve pnevmatskega sistema?
Izračuni izbire velikosti okvirja temeljijo na dveh primarnih spremenljivkah jedra: skupni najvišji prostornini hkratne porabe zraka vseh spodaj povezanih pnevmatskih aktuatorjev in nazivnem premeru premera navoja cevovoda za stisnjen zrak znotraj obstoječega distribucijskega omrežja objekta. Ujemanje velikosti navoja vrat z vnaprej nameščenimi glavnimi dovodnimi cevmi odpravlja zahtevo po prilagoditvenih adapterjih za prehod po meri, medtem ko izbira velikosti okvirja z nazivno zmogljivostjo pretoka, ki presega najvišjo sočasno povpraševanje po zraku, preprečuje čezmeren padec tlaka in nedosledno gibanje aktuatorja med delovnimi cikli proizvodnje s polno obremenitvijo.
6. Ali trojni sklop podpira namestitev v obrnjeni ali vodoravni postavitvi?
Zhejiang Ouleikai Pneumatic Co., Ltd.zagotavlja standardizirane modularne sklope za pripravo zraka, zasnovane za reševanje izzivov nestabilnosti kakovosti stisnjenega zraka v globalnih vertikalah industrijske avtomatizacije, s popolno tehnično dokumentacijo in viri dimenzijskih risb, ki so na voljo za vse različice velikosti okvirja serije AC.


